

Consulenza sul prodotto
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *
Proveniente dalla Cina, marketing nel mondo.
A pellicola adesiva termofusibile è uno strato adesivo termoplastico che è solido a temperatura ambiente, si scioglie in un liquido scorrevole quando riscaldato e quindi si solidifica rapidamente dopo il raffreddamento per creare un legame strutturale o semistrutturale. La caratteristica distintiva che lo distingue dagli adesivi liquidi e dai nastri sensibili alla pressione è che lo è Solido al 100%, privo di solventi e non richiede tempi di polimerizzazione o asciugatura . Il legame si forma esclusivamente attraverso un cambiamento di fase termica. Ciò rende le pellicole hot melt particolarmente adatte ai processi di laminazione ad alta velocità, ai substrati sensibili che non tollerano i solventi e alle applicazioni che richiedono linee di unione uniformi e prive di vuoti con un controllo preciso dello spessore. I polimeri di base più comuni sono etilene-vinilacetato, poliolefina, poliuretano termoplastico e poliammide, ciascuno progettato per uno specifico intervallo di temperature di legame e profilo di compatibilità del substrato.
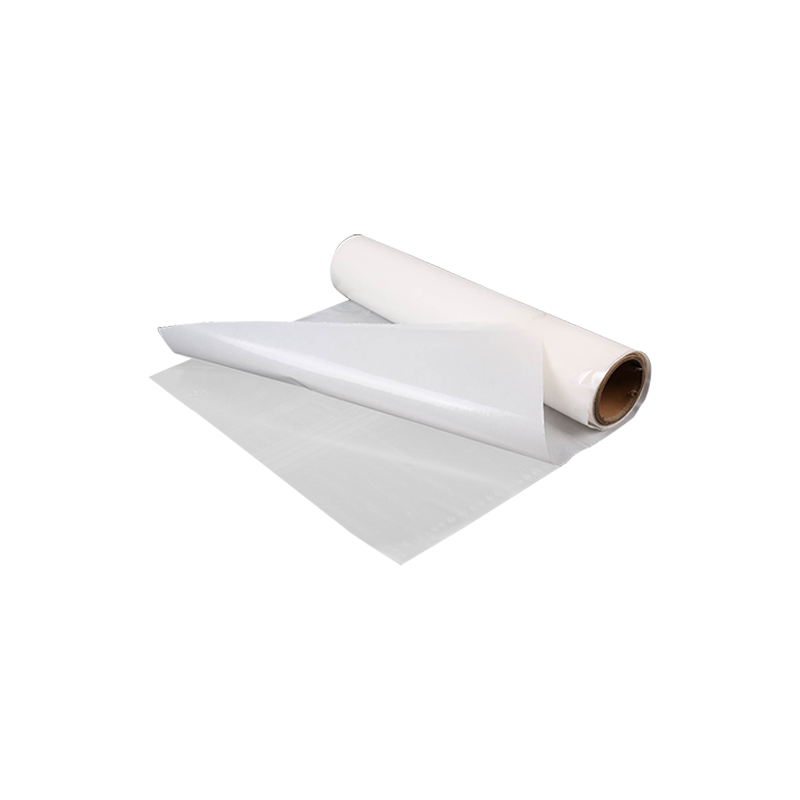
Il processo di incollaggio della pellicola hot melt è un ciclo termico in tre fasi. Innanzitutto, la pellicola viene riscaldata oltre il suo punto di fusione, tipicamente a una temperatura compresa tra 80°C e 180°C a seconda del tipo di polimero. A questa temperatura, la viscosità diminuisce drasticamente, spesso a valori compresi tra 5.000 e 50.000 centipoise, consentendo all'adesivo fuso di fluire e bagnare la superficie del substrato. In secondo luogo, l’adesivo fuso penetra nelle irregolarità superficiali, nei pori e nei fasci di fibre tessili, creando un incastro meccanico. In terzo luogo, quando il calore viene rimosso, il polimero ricristallizza o vetrifica, intrappolando la struttura interconnessa e trasferendo il carico meccanico attraverso l’interfaccia incollata.
Ciò che distingue le pellicole hot melt dalle altre forme adesive è lo spessore uniforme e preformato. La pellicola è prodotta secondo uno spessore preciso, tipicamente da Da 20 a 200 micron , e questo indicatore viene mantenuto su tutta la linea di obbligazione. Non sono presenti punti sottili, vuoti dovuti all'evaporazione del solvente e nessuna fuoriuscita ai bordi. Per applicazioni come la laminazione tessile o l'incollaggio di membrane nell'abbigliamento outdoor, questa consistenza si traduce direttamente in tenute impermeabili garantite e valori di traspirabilità prevedibili.
La struttura polimerica determina ogni parametro prestazionale critico: il punto di rammollimento, la resistenza chimica, la flessibilità a bassa temperatura e la compatibilità del substrato. La scelta della composizione chimica sbagliata per l'ambiente di utilizzo finale è la causa più comune di fallimento dell'adesivo. La tabella seguente mappa i quattro principali tipi di film hot melt in base ai loro tipici involucri applicativi.
| Tipo di polimero | Intervallo di fusione tipico | Punto di forza chiave | Limitazione primaria | Applicazioni comuni |
|---|---|---|---|---|
| EVA (Etilene-Vinile Acetato) | 65-95°C | Ampia adesione, basso costo, presa rapida | Scarsa resistenza ai solventi, uso limitato alle alte temperature | Calzature, laminazione tessuti, confezionamento |
| Poliolefina (a base di PP/PE) | 110-150°C | Eccellente resistenza chimica, leggero | Richiede un trattamento superficiale su molti substrati | Parti interne di automobili, imballaggi medici |
| TPU (poliuretano termoplastico) | 100-160°C | Elevata elasticità, resistenza all'abrasione, lavaggio durevole | Costo più elevato, sensibile all'umidità prima della lavorazione | Abbigliamento senza cuciture, attrezzatura outdoor, indumenti medici |
| Poliammide (PA/Nylon) | 110-160°C | Resistenza al calore, lavabile a secco, legame rigido | Linea di adesione rigida, può risultare rigida a contatto con la pelle | Fodere per indumenti, tappezzerie automobilistiche |
| PES (Co-poliestere) | 120-160°C | Ottima adesione al PET, lavabile velocemente | Temperatura di lavorazione elevata, gamma di substrati ristretta | Incollaggio di tessuti in poliestere, filtrazione industriale |
All'interno di una singola famiglia di polimeri, le prestazioni vengono ottimizzate regolando il Melt Flow Index (MFI). L'MFI misura quanti grammi di polimero fluiscono attraverso uno stampo standardizzato in 10 minuti a una temperatura e un peso specifici, secondo ASTM D1238. Un film ad alto MFI, con valori superiori a 50 g/10min, è fluido e penetra in profondità nei substrati porosi come i tessuti, creando un forte legame meccanico. Una pellicola con basso MFI, inferiore a 10 g/10 min, rimane più viscosa e rimane in superficie, formando uno strato di riempimento che funziona bene per substrati lisci e non porosi come metallo o laminazione di pellicola.
Il tempo aperto, ovvero la finestra tra la fusione del film e la forza del legame che inizia a svilupparsi attraverso il raffreddamento, è un altro parametro critico del processo. Per le operazioni di lay-up manuale, un tempo aperto più lungo di Da 20 a 60 secondi consente all'operatore di riposizionare le parti. Per la laminazione continua ad alta velocità, è auspicabile un tempo aperto breve, inferiore a 5 secondi, poiché consente l'immediata lavorazione a valle. Il tempo aperto è controllato dall'ampiezza del picco di fusione nella curva calorimetrica a scansione differenziale del polimero; un picco di fusione acuto e stretto produce un tempo aperto breve, mentre un intervallo di fusione più ampio lo estende.
La pellicola adesiva hot melt viene attivata dall'applicazione simultanea di calore e pressione. I macchinari specifici dipendono dal volume di produzione e dalla geometria delle parti da incollare. Ciascun metodo fornisce un profilo termico diverso e il grado della pellicola deve essere abbinato al metodo di riscaldamento per ottenere la massima forza di adesione senza degradazione termica.
Questo è il metodo industriale più comune. La pellicola viene inserita tra i due substrati e fatta passare attraverso una linea di contatto riscaldata o una pressa a nastro continua. La temperatura, la pressione e il tempo di permanenza sono controllati con precisione. I laminatori a nastro possono funzionare continuamente a velocità superiori 10 metri al minuto per l'incollaggio di sottili pellicole EVA tra strati di tessuto. Il parametro critico è la temperatura sulla linea di collegamento, non solo il punto di regolazione del riscaldatore. La resistenza termica dei substrati fa sì che la temperatura della pellicola sia in ritardo rispetto alla temperatura della piastra. Una termocoppia incorporata in un ciclo di laminazione di prova è il modo più affidabile per calibrare la finestra di elaborazione effettiva.
Per le parti tagliate, le suole delle scarpe o le fodere degli indumenti, la pellicola viene pretagliata per modellarla e attivata in una pressa a piastra riscaldata. La pressa eroga alta pressione, fino a da 3 a 5 bar (da 0,3 a 0,5 MPa) —che forza la pellicola fusa a stretto contatto con il substrato. Questo metodo è lo standard per puntali e contrafforti di calzature, dove un inserto di film di poliammide o EVA pretagliato viene posizionato tra il materiale della tomaia e il componente di rinforzo e fuso in un unico ciclo di pressatura della durata da 15 a 45 secondi.
Negli indumenti esterni tecnici e negli indumenti protettivi medici, le pellicole hot melt vengono tagliate in nastri stretti e applicate sulle cuciture mediante una macchina sigillatrice a nastro ad aria calda. La macchina dirige contemporaneamente un getto d'aria calda sul nastro e sul tessuto, sciogliendo la pellicola immediatamente prima che un rullo pressore la inserisca nella cucitura. Il TPU è la sostanza chimica dominante per questa applicazione poiché la giunzione sigillata risultante deve almeno sopravvivere 40 cicli di lavaggio a 60°C senza perdite, pur mantenendo la flessibilità per allungarsi con il tessuto.
Il legame al substrato si forma attraverso una combinazione di incastro meccanico e adesione specifica: interazioni polari, legame idrogeno o, in alcune formulazioni reattive, legame covalente. La regola generale è che la pellicola hot melt deve avere un'energia superficiale inferiore all'energia superficiale del substrato al momento dell'incollaggio. Film poliolefinici, con la loro energia superficiale intrinsecamente bassa circa 30 dine/cm , si legano scarsamente a qualsiasi cosa a meno che il substrato non sia pretrattato mediante scarica corona, plasma o trattamento con fiamma per aumentare la sua energia superficiale al di sopra di 38 dine/cm.
Le pellicole in TPU ed EVA sono più tolleranti grazie ai loro gruppi polari di acetato e uretano, che formano legami idrogeno con gruppi idrossilici e carbonilici su substrati come pelle, cotone e tessuti rivestiti di poliuretano. Tuttavia, la contaminazione è nemica di tutte le tecniche di incollaggio a caldo. Anche gli oli delle impronte digitali possono creare uno strato limite debole che provoca un'adesione apparente che fallisce sotto carico. Una salvietta con alcol isopropilico e un panno pulito e privo di lanugine immediatamente prima della laminazione costituisce la preparazione minima della superficie per qualsiasi adesione critica.
Le pellicole adesive hot melt sono chimicamente stabili durante lo stoccaggio rispetto agli adesivi reattivi liquidi, ma non sono immuni all'invecchiamento. I principali meccanismi di degradazione sono l’ossidazione della struttura polimerica, in particolare nei gradi EVA insaturi, e l’assorbimento di umidità, soprattutto da parte di TPU e poliammide. I film in TPU in particolare sono igroscopici: assorbono l'umidità atmosferica che, quando il film viene riscaldato oltre i 100°C, vaporizza creando bolle, vuoti e una linea di adesione debole e schiumosa. La pellicola in TPU non aperta e confezionata con barriera contro l'umidità ha una durata di conservazione tipica 12 mesi dalla data di produzione . Una volta aperta, la pellicola deve essere utilizzata entro 24-48 ore, a meno che non sia conservata in un armadio asciutto con un punto di rugiada inferiore a -30°C.
I film in poliolefina sono i più stabili allo stoccaggio, resistendo sia all'ossidazione che all'assorbimento di umidità. I film in poliammide resistono bene all'ossidazione ma assorbono l'umidità in modo ancora più aggressivo rispetto al TPU. Una pellicola di poliammide esposta all'umidità ambientale per un giorno può contenere abbastanza acqua da formare schiuma visibile durante l'attivazione. Pre-essiccazione del rotolo di pellicola in un essiccatore ad adsorbimento a 60°C per 4-6 ore prima della lavorazione è una procedura standard in applicazioni ad alta affidabilità come l'incollaggio di interni automobilistici, dove una cucitura non riuscita costituisce una richiesta di garanzia.
La convalida dell'adesione di una pellicola hot melt richiede più di un test soggettivo di distacco. I seguenti test forniscono dati quantitativi che possono essere monitorati statisticamente nella produzione.
L’industria delle pellicole adesive hot melt sta rispondendo alla pressione normativa sulla plastica monouso e sui rifiuti delle discariche con diversi cambiamenti tecnologici. Sono ora disponibili in commercio pellicole EVA di origine biologica, in cui la componente etilenica è derivata dall'etanolo della canna da zucchero anziché dal petrolio, con proprietà essenzialmente identiche ai prodotti petrolchimici. Ancora più significativo, lo sviluppo di pellicole adesive lavabili e staccabili sta guadagnando terreno nel riciclaggio dei tessili. Queste pellicole si legano fortemente per tutta la vita utile dell'indumento, ma sono formulate per perdere adesione se esposte a una specifica condizione di attivazione (un pH particolare, un picco di temperatura superiore alle normali temperature di lavaggio o un bagno chimico) consentendo la separazione degli strati incollati per il riciclaggio. Il Piano d'azione per l'economia circolare dell'Unione europea è uno dei principali motori di questa ricerca, poiché i laminati tessili multimateriali accoppiati sono attualmente non riciclabili e destinati alla discarica o all'incenerimento.
Heat Resistant Laser Label Material: Substrates, Performance & Selection Guide
Etichette in carta sintetica per alimenti surgelati: stampa flessografica e a getto d'inchiostro UV
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *
