

Consulenza sul prodotto
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *
Proveniente dalla Cina, marketing nel mondo.
Un trasformatore di etichette che gestiva una linea di verniciatura a polvere una volta ci chiamò per un rotolo di mascheratura in PET trasparente da 50 µm che si era arricciato ai bordi all'interno di un forno di polimerizzazione a 190 °C. Il film andava bene a cinque minuti e rovinato a otto. Quel singolo fallimento spiega cosa significa realmente in pratica "film pet ad alta temperatura": il PET standard non è un materiale resistente al calore per impostazione predefinita, ma il giusto grado di esso sopravvive molto più calore di quanto la maggior parte degli acquirenti pensi.
Ecco la versione breve. Il PET standard con orientamento biassiale funziona da circa −70 °C a 150 °C. Il PET stabilizzato al calore mantiene un servizio continuo a 180–200 °C e tollera picchi vicini a 230°C per alcuni minuti. Al di sopra di quel soffitto è necessaria una pellicola PI o un substrato completamente diverso. Una volta risolta la questione della temperatura, il rischio reale si sposta sul ritiro, sulla chimica dell'adesivo, sulla planarità del liner e sulla tolleranza al taglio.
Innanzitutto la conclusione: Il PET non cede alle alte temperature perché si scioglie. Fallisce perché l'orientamento bloccato nella pellicola durante lo stiramento si rilassa e la pellicola si restringe. Acquista un grado stabilizzato al calore e sposterai quel limite da circa 150 °C a circa 200 °C senza cambiare il substrato.
Il polietilene tereftalato è semicristallino e la sua temperatura di transizione vetrosa è vicina ai 78 °C. Al di sotto di quel punto la pellicola è rigida e dimensionalmente stabile. Al di sopra di esso, le regioni amorfe si ammorbidiscono e l'orientamento molecolare inizia a rilassarsi. Ciò che si osserva sulla linea è l'arricciatura dei bordi, la perdita di larghezza e infine la fuoriuscita di adesivo sull'attrezzatura.
La frazione cristallina è ciò che fa risparmiare il PET. I cristalli non si sciolgono fino a circa 250–260 ° C, quindi una pellicola adeguatamente termofissata può mantenere la sua forma molto tempo dopo che la fase amorfa si è ammorbidita. La stabilizzazione del calore è essenzialmente una fase di ricottura: la pellicola viene tenuta sotto tensione a temperatura elevata, quindi la maggior parte del ritiro avviene in fabbrica anziché nel forno.
Lo stiramento biassiale sequenziale lascia una maggiore deformazione residua nella direzione della macchina. Una pellicola che alla consegna risulta piatta può ancora restringersi del 2–3% sulla bobina dopo venti minuti a 160 °C.
I gradi stabilizzati al calore vengono ricotti sotto tensione. I fornitori in genere pubblicano un restringimento residuo inferiore allo 0,5% a 150 °C per 30 minuti, rispetto all’1,5–3,0% per la pellicola standard.
Gli adesivi siliconici mantengono la resistenza alla pelatura oltre i 200 °C; i sistemi a base di gomma rammolliscono a partire da circa 70 °C; gli acrilici generalmente raggiungono il massimo intorno ai 120–150 °C. La pellicola potrebbe sopravvivere al forno mentre l'adesivo no.
I rivestimenti distaccanti, i primer e la grammatura del liner determinano se il rotolo rimane piatto attraverso un tunnel caldo e se la rimozione lascia residui sulla parte.
I numeri seguenti sono valori tipici della scheda tecnica, non garanzie. Il profilo del forno, il tempo di permanenza, la tensione del nastro e la geometria della parte li sposteranno, quindi tratta il tavolo come uno strumento di screening prima di richiedere campioni.
A volte è la parte, non il film, a stabilire il limite. Quando una targhetta o un'etichetta identificativa attraversa un tunnel di asciugatura a 110–130 °C sugli alloggiamenti delle apparecchiature, una pellicola adesiva in PVC bianco resistente alle alte temperature è spesso la scelta più pratica ed economica rispetto a un supporto di etichette in PET stabilizzato al calore, a condizione che la superficie sia liscia e la necessità di rimozione sia bassa.
 SVLWA 80#E(W) Pellicola adesiva in PVC base bianca resistente alle alte temperature Substrato: PVC Spessore colla: personalizzabile Forza di pelatura piastra in acciaio a 180°: personalizzabile Visualizza il prodotto →
Gli acquirenti di solito confrontano spessore e prezzo. I due numeri che decidono se un ciclo ha successo sono il ritiro libero dopo trenta minuti a temperatura e la ritenzione della pelatura dopo la stessa esposizione. La tabella seguente mostra perché un rotolo economico diventa costoso a 200 °C.
L'altezza della barra rappresenta il ritiro libero dopo 30 minuti, indicizzato secondo una scala comune.
La ritenzione della buccia racconta una storia simile. Un adesivo siliconico su un supporto stabilizzato al calore spesso mantiene circa l'85% della sua buccia originale dopo 30 minuti a 200 °C e si solleva comunque in modo pulito senza lasciare residui. Un adesivo a base di gomma sullo stesso supporto lascerà una macchia che richiede la pulizia con solvente, che di solito costa più della pellicola.
La domanda non è distribuita uniformemente. Il grafico seguente riflette la ripartizione del consumo di PET ad alta temperatura nelle industrie di processo.
Il segmento delle batterie è quello in cui il PET esaurisce per primo lo spazio disponibile. Per la pressatura a caldo CCS e l'incollaggio di lamine di rame FPC, dove la temperatura viene mantenuta a 200 °C per diversi minuti sotto pressione, una pellicola termoindurente PI con grado di fiamma VTM-0 sostituisce interamente il PET anziché essere sovrapposto su di esso.
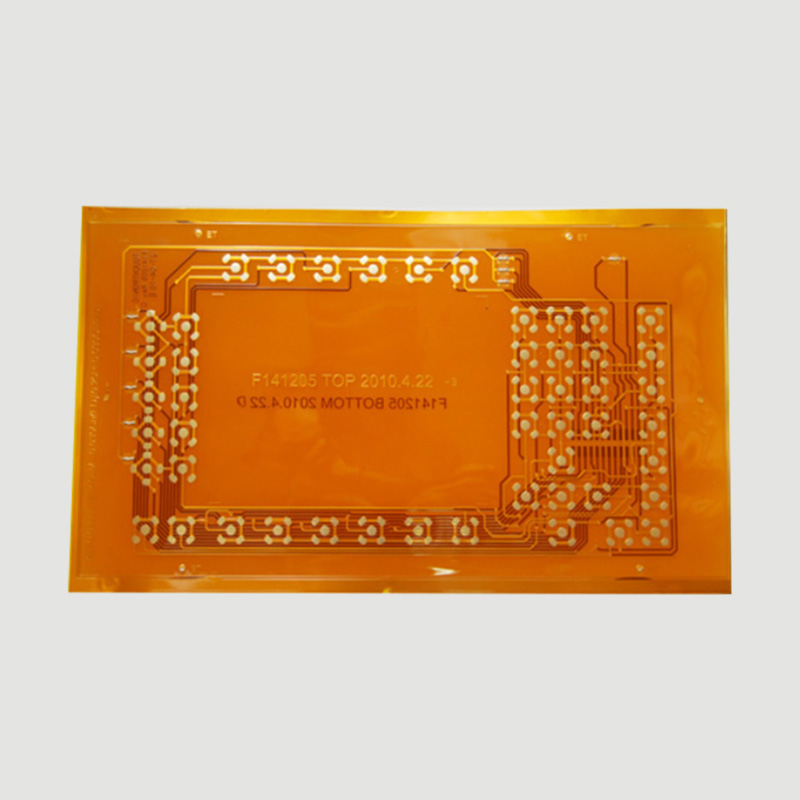 Pellicola termoindurente YH-RFPI 50# VTM-0 PI Substrato: PI Spessore colla: personalizzabile 180° forza di pelatura della piastra in alluminio: ≥ 17N/25mm Grado ignifugo: VTM-0 Visualizza il prodotto →
Non tutti i lavori ad alta temperatura sono lavori di mascheramento. Le etichette di identificazione che passano attraverso saldature ad onda, stazioni di marcatura laser o cicli di lavaggio necessitano di un frontale che mantenga la stampa e rimanga piatto. Il PET è solitamente la risposta giusta perché non assorbe quasi umidità e non si allunga durante la fustellatura.
Dominano due varianti pratiche. Il primo è una pellicola in PET color argento opaco combinata con un adesivo riconosciuto UL, utilizzata quando l'etichetta è posizionata su un alloggiamento metallico che si riscalda durante il servizio e dove la documentazione dell'agenzia è importante. La seconda è una pellicola per incisione laser, fratturabile o non fratturabile, utilizzata per produrre codici a barre e etichette di risorse permanenti. Se stai confrontando questi substrati, questa ripartizione di substrati di materiali per etichette laser resistenti al calore copre i compromessi prestazionali in modo più dettagliato.
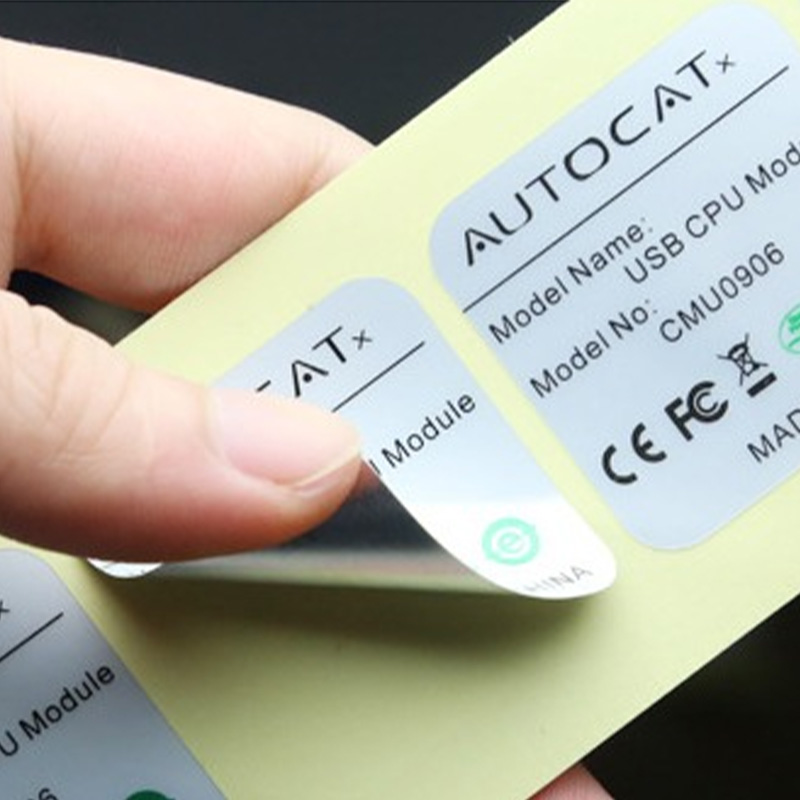 TLSMB 50#(W)A Pellicola adesiva in PET argento opaco con base spessa bianca che cambia colore Substrato: PET argento opaco che cambia colore Spessore della colla: personalizzabile Forza di pelatura della piastra in acciaio a 180 °: personalizzabile Visualizza il prodotto →
Un avvertimento sulle tolleranze: uno stock di etichette in PET da 50 µm specificato come ±5% sullo spessore può variare abbastanza tra i lotti da modificare la pressione di fustellatura. Richiedi il valore misurato, non quello nominale.
Collegare una termocoppia al substrato reale. I display del forno normalmente leggono 20–30 °C in più rispetto al componente durante una breve sosta.
PET stabilizzato al calore is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silicone per metallo nudo e rimozione pulita, acrilico per uso generale, gomma solo dove le temperature rimangono inferiori a 80 °C.
La pellicola più spessa resiste all'arricciatura ma si adatta meno ai raggi. Specificare la tolleranza della larghezza della fessura, in genere ±0,2 mm, e il diametro del nucleo prima del preventivo.
Due o tre rotoli pilota durante il processo reale riveleranno arricciature, residui e restringimenti più velocemente di qualsiasi confronto tra schede tecniche.
La pellicola resistente al calore è pur sempre un prodotto polimerico rivestito e si degrada sullo scaffale se conservata in modo improprio. Conservare i rotoli nell'involucro originale a 23 ± 5 °C e 50 ± 10% di umidità relativa, lontano dalla luce solare diretta e da fonti di ozono. Una durata di conservazione di dodici mesi dalla data di produzione è un valore di riferimento ragionevole e gli adesivi sensibili alla pressione acquisiscono aderenza man mano che invecchiano, quindi ruotare le scorte anziché accumularle.
La documentazione di conformità raramente vince l'ordine, ma la mancanza di certificazione lo perde. Mantieni le dichiarazioni aggiornate e abbinate all'esatta costruzione che stai spedendo.
La scelta della pellicola per applicazioni PET ad alta temperatura si riduce a una domanda onesta: quale temperatura è effettivamente visibile alla parte e per quanto tempo. Rispondi con una termocoppia, quindi abbina la risposta al ritiro, all'adesivo e al grado di fiamma. Il PET standard è un materiale fine fino a 150 °C, il PET stabilizzato al calore copre la maggior parte dei processi industriali fino a 200 °C e il PI subentra quando tali limiti vengono superati. Ottieni la sequenza giusta e l'arricciatura dei bordi smetterà di essere un problema di produzione ricorrente.
Formulazione di adesivi personalizzati: abbinamento dei substrati, del peso del rivestimento e della velocità della linea
Colla vs adesivo: cosa devono specificare gli acquirenti industriali prima di ordinare oggi
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati *
